Biện Pháp Thi Công Cọc Khoan Nhồi D500 Đúng Tiêu Chuẩn
Tổng quan về biện pháp thi công cọc khoan nhồi D500
Biện pháp thi công cọc khoan nhồi D500 là hệ thống giải pháp kỹ thuật nhằm đảm bảo việc thi công cọc đường kính 500 mm đạt yêu cầu về sức chịu tải, độ bền lâu dài và tối ưu chi phí. Trong thực tế, cọc khoan nhồi D500 thường được áp dụng cho công trình dân dụng cao tầng, nhà xưởng công nghiệp, cầu nhỏ và các hạng mục móng chịu tải trung bình đến lớn. Việc lựa chọn đúng biện pháp thi công không chỉ giúp rút ngắn tiến độ mà còn giảm thiểu rủi ro sụt lún, nứt kết cấu và phát sinh chi phí sửa chữa sau này.
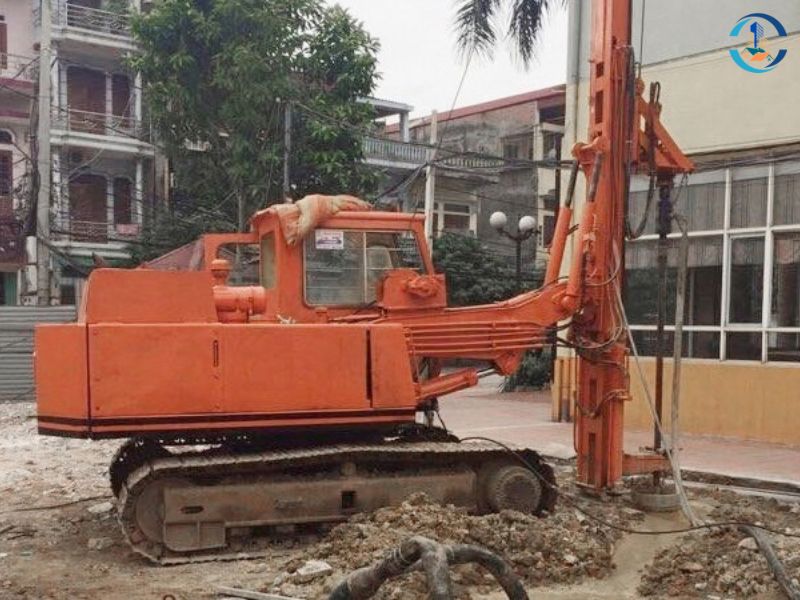
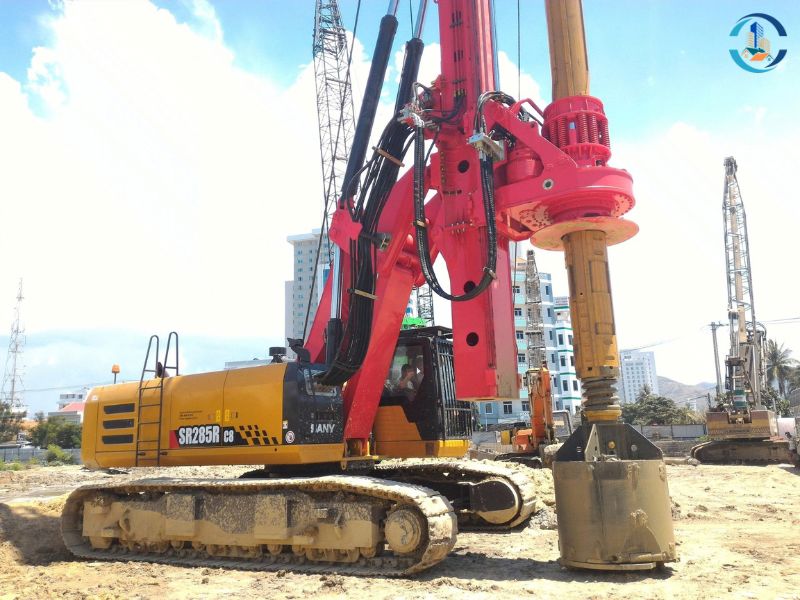
Máy thi công cọc khoan nhồi D500
Đặc trưng của cọc nhồi D500 là đường kính không quá lớn nhưng chiều sâu có thể từ 15 m đến 40 m tùy điều kiện địa chất. Do đó, biện pháp thi công phải kiểm soát chặt chẽ độ thẳng đứng, đường kính hố khoan, chất lượng bê tông và độ toàn khối của thân cọc. Các tiêu chuẩn thường được áp dụng gồm TCVN 9393:2012 về cọc khoan nhồi, TCVN 10304:2014 về nền móng cọc và các quy định an toàn lao động trong thi công xây dựng. Đơn vị thi công cần có đội ngũ kỹ sư địa kỹ thuật, kỹ sư kết cấu và cán bộ an toàn phối hợp chặt chẽ trong suốt quá trình triển khai.
Để tối ưu chi phí thi công cọc D500, nhà thầu phải cân đối giữa lựa chọn thiết bị khoan, phương án dung dịch giữ thành, cấp phối bê tông, cũng như phương án kiểm tra, thí nghiệm. Việc đầu tư thiết bị phù hợp, không quá dư thừa công suất nhưng vẫn đảm bảo năng suất và độ ổn định, sẽ giúp giảm giá thành trên mỗi mét cọc. Đồng thời, việc chuẩn hóa quy trình, đào tạo công nhân và kiểm soát chất lượng theo từng bước là yếu tố then chốt giúp hạn chế lãng phí vật liệu và thời gian chờ đợi không cần thiết.
Chuẩn bị và tổ chức thi công cọc khoan nhồi D500
Biện pháp thi công cọc khoan nhồi D500
Giai đoạn chuẩn bị trong có ảnh hưởng trực tiếp đến chất lượng và tiến độ. Trước khi đưa máy móc vào công trường, cần hoàn thiện hồ sơ khảo sát địa chất, bản vẽ thiết kế móng cọc, thuyết minh tính toán sức chịu tải và biện pháp thi công chi tiết. Kỹ sư phụ trách phải rà soát lại toàn bộ số liệu địa chất, đặc biệt là chiều dày các lớp đất yếu, mực nước ngầm, lớp đất tốt dự kiến đặt mũi cọc và các nguy cơ sụt lở thành hố khoan.
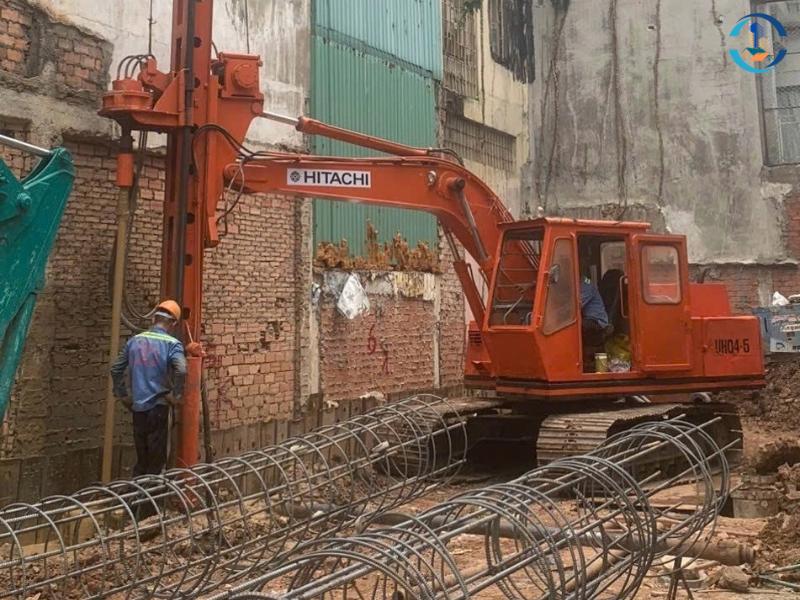
Biện pháp thi công cọc khoan nhồi D500
Công tác chuẩn bị mặt bằng bao gồm san gạt, gia cố nền tạm, bố trí đường công vụ cho xe bê tông, xe chở thép và xe chở vật liệu. Với cọc D500, tải trọng máy khoan thường không quá lớn như các cọc đường kính 800 hoặc 1000 mm, tuy nhiên vẫn cần kiểm tra sức chịu tải của nền để tránh lún lệch máy khoan gây sai lệch trục cọc. Hệ thống thoát nước mặt, rãnh thu gom dung dịch khoan và bể lắng phải được thiết kế hợp lý để tránh tràn bùn, gây ô nhiễm và mất vệ sinh môi trường xung quanh.
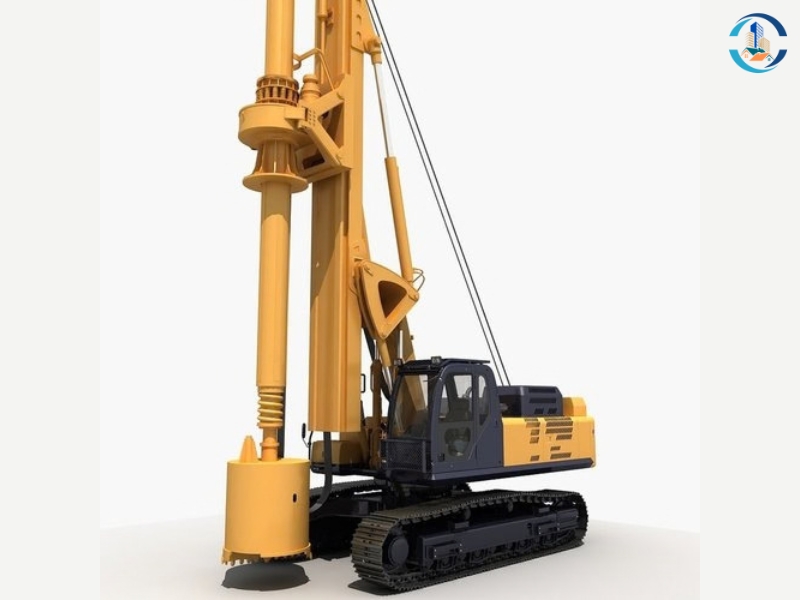
Về thiết bị, biện pháp thi công cọc khoan nhồi D500 thường sử dụng máy khoan xoay Kelly, máy khoan gầu xoay hoặc máy khoan tuần hoàn dung dịch tùy điều kiện địa chất. Các thiết bị phụ trợ gồm máy trộn dung dịch bentonite hoặc polymer, bơm tuần hoàn, cần cẩu phục vụ lắp dựng lồng thép, ống đổ bê tông tremie, máy hàn, máy cắt thép và hệ thống máy nén khí. Tất cả thiết bị phải được kiểm định an toàn, hiệu chuẩn và bảo dưỡng trước khi đưa vào vận hành để hạn chế sự cố dừng máy giữa chừng.
Vật liệu sử dụng trong thi công cọc D500 bao gồm thép cốt cọc, bê tông tươi, dung dịch giữ thành và phụ gia. Thép cốt phải có chứng chỉ xuất xưởng, kiểm tra cơ lý theo tiêu chuẩn, được gia công đúng đường kính, chiều dài, khoảng cách đai và neo nối theo thiết kế. Bê tông dùng cho cọc khoan nhồi thường có mác từ C30/37 trở lên, độ sụt lớn (18–22 cm) để đảm bảo tính linh động khi đổ bằng ống tremie. Dung dịch giữ thành có thể là bentonite hoặc polymer, được kiểm soát các chỉ tiêu tỷ trọng, độ nhớt, hàm lượng cát và pH theo quy định.
Kiểm soát trắc đạc và định vị cọc khoan nhồi D500
Trong biện pháp thi công cọc khoan nhồi D500, công tác trắc đạc và định vị cọc là bước nền tảng để đảm bảo cọc được thi công đúng vị trí, đúng khoảng cách và không xâm phạm các công trình ngầm hiện hữu. Đội trắc đạc sử dụng máy toàn đạc điện tử, máy thủy bình và các mốc chuẩn được cố định chắc chắn trên công trường. Từ lưới tọa độ và cao độ tổng thể, kỹ sư trắc đạc chuyển vị trí từng tim cọc ra thực địa, đánh dấu bằng cọc gỗ, sơn hoặc thép chờ.
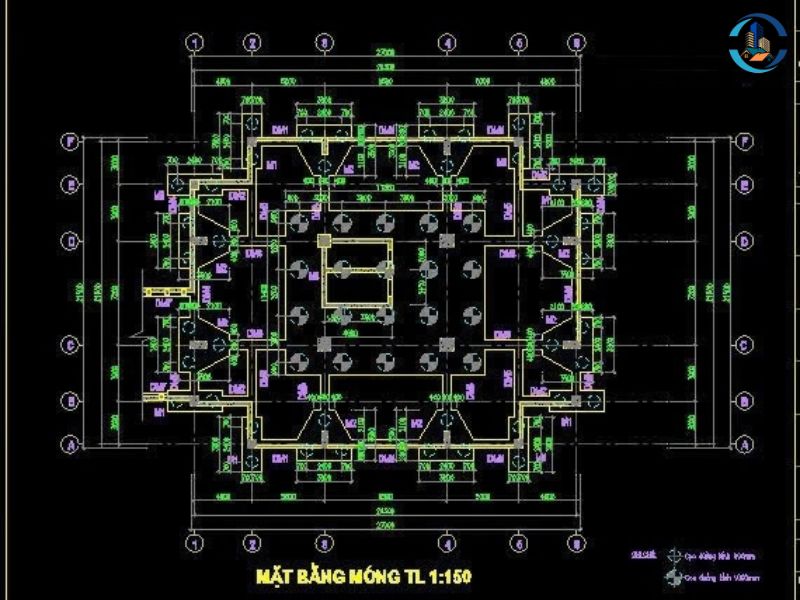
Bản vẽ mặt bằng thi công cọc khoan nhồi D500
Sau khi định vị, cần kiểm tra chéo giữa các tổ trắc đạc để giảm thiểu sai số. Đối với cọc D500 bố trí dày, việc kiểm soát khoảng cách tim cọc là rất quan trọng để tránh giao cắt lồng thép và ảnh hưởng đến kích thước đài móng. Trước khi đưa máy khoan vào, tim cọc được bảo vệ bằng khung thép hoặc ván khuôn tạm, đồng thời đánh dấu cao độ mặt cắt thi công để kiểm soát chiều dài cọc. Toàn bộ số liệu định vị được lưu trữ, lập biên bản và ký xác nhận giữa tư vấn giám sát, nhà thầu và chủ đầu tư.
Quy trình thi công cọc khoan nhồi D500 chuẩn kỹ thuật
Quy trình thi công cọc D500 bao gồm các bước chính: khoan tạo lỗ, kiểm soát dung dịch giữ thành, vệ sinh đáy hố khoan, lắp dựng lồng thép, hạ ống tremie và đổ bê tông. Mỗi bước đều có các chỉ tiêu kỹ thuật cần kiểm tra, ghi chép nhật ký và nghiệm thu nội bộ trước khi chuyển sang bước tiếp theo. Việc tuân thủ chặt chẽ quy trình giúp đảm bảo cọc đạt sức chịu tải thiết kế, hạn chế khuyết tật như thắt cọc, rỗ bê tông, lẫn bùn hoặc nước trong thân cọc.
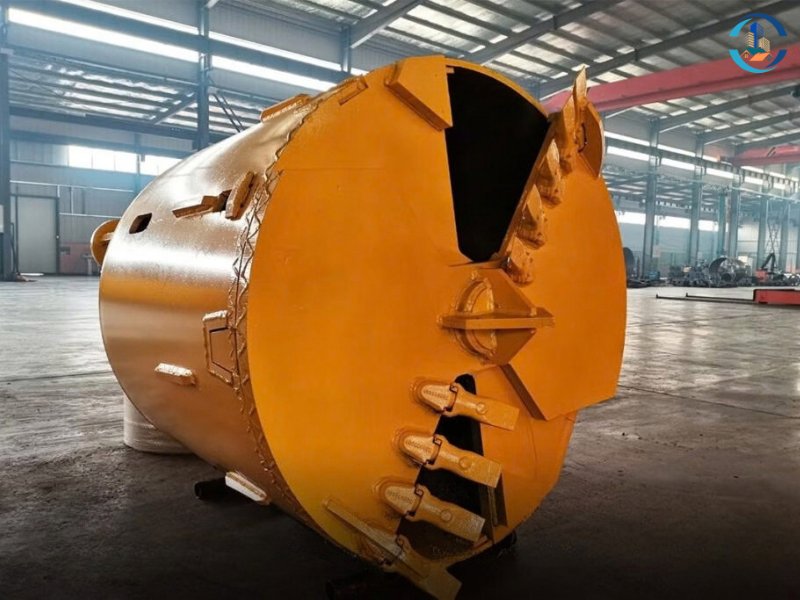
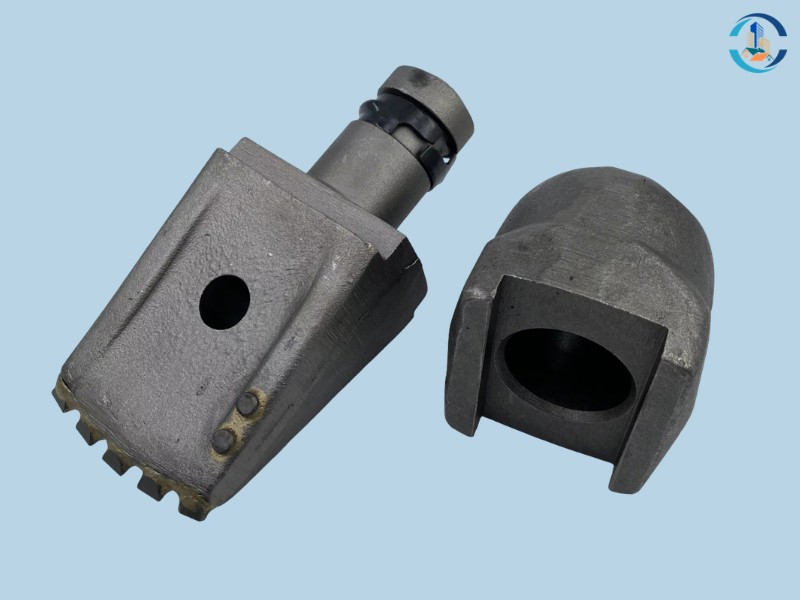
Trong giai đoạn khoan tạo lỗ, biện pháp thi công cọc khoan nhồi D500 yêu cầu kiểm soát tốc độ khoan, lực ép và mô-men xoắn để tránh phá hoại cấu trúc đất xung quanh, đặc biệt là trong các lớp đất yếu, bùn sét hoặc cát rời. Khi gặp lớp sỏi, đá cuội hoặc đá phong hóa, cần thay đổi loại gầu khoan, sử dụng mũi khoan chuyên dụng hoặc kết hợp khoan đập để đảm bảo tiến độ mà không làm lệch trục cọc. Độ thẳng đứng của hố khoan được kiểm tra bằng quả dọi, thiết bị đo nghiêng hoặc ống đo chuyên dụng, với giới hạn sai lệch thường không vượt quá 1% chiều sâu cọc.
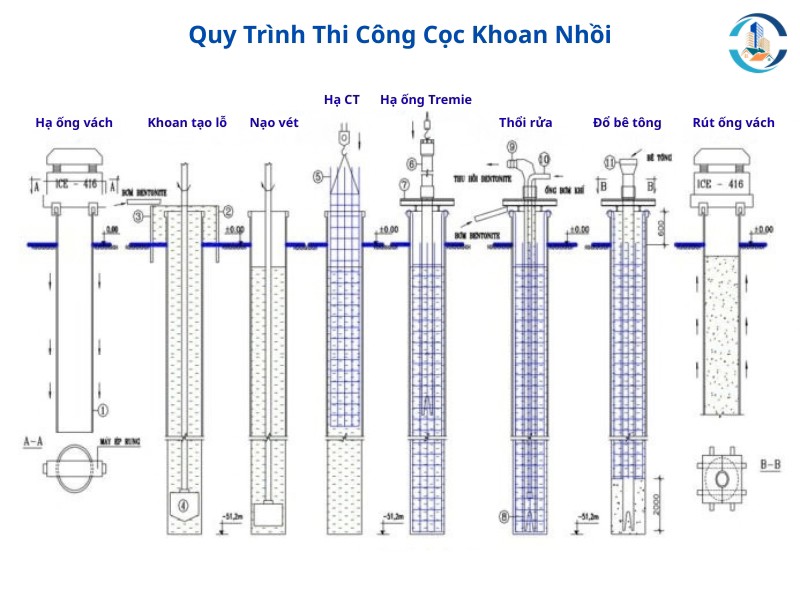
Quy trình thi công cọc khoan nhồi D500
Đối với dung dịch giữ thành, biện pháp thi công cọc chú trọng duy trì mực dung dịch cao hơn mực nước ngầm tối thiểu 1,5 m để ổn định thành hố khoan. Tỷ trọng dung dịch bentonite thường nằm trong khoảng 1,03–1,12 g/cm³, độ nhớt Marsh từ 32–50 giây và hàm lượng cát dưới 4%. Dung dịch sau khi sử dụng được bơm về bể lắng, tách bùn và tái sử dụng nếu các chỉ tiêu vẫn đạt yêu cầu. Việc kiểm tra dung dịch được thực hiện định kỳ bằng bộ dụng cụ chuyên dụng và ghi chép vào biểu mẫu thí nghiệm hiện trường.
Thi công lồng thép và đổ bê tông cọc khoan nhồi D500
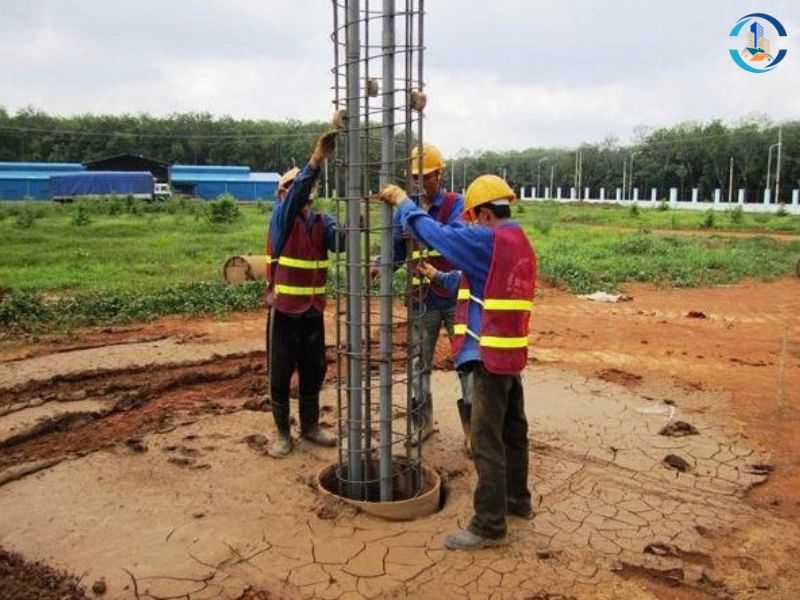
Trong biện pháp thi công cọc, lồng thép được gia công sẵn tại bãi thép, đảm bảo đúng đường kính, chiều dài và cấu tạo theo bản vẽ thiết kế. Các đoạn lồng thép được nối với nhau bằng hàn hoặc buộc, chiều dài mỗi đoạn phù hợp với khả năng nâng của cần cẩu. Trước khi hạ lồng thép, kỹ sư kiểm tra đường kính hố khoan, độ sâu, chất lượng dung dịch và vệ sinh đáy hố bằng gầu vét hoặc bơm rửa. Độ lắng cặn đáy hố khoan thường phải nhỏ hơn 5–10 cm tùy yêu cầu thiết kế.
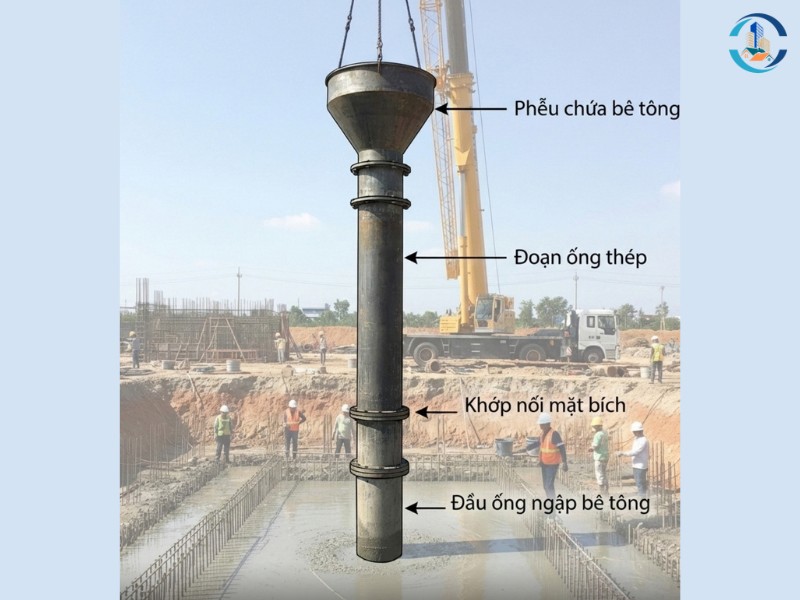
Khi hạ lồng thép vào hố khoan, cần sử dụng con kê bê tông hoặc nhựa để đảm bảo lớp bê tông bảo vệ tối thiểu 7–8 cm quanh cốt thép. Lồng thép phải được định vị đúng tâm hố khoan, không chạm thành và không bị biến dạng trong quá trình hạ. Với cọc khoan nhồi D500 có chiều sâu lớn, có thể cần sử dụng khung dẫn hoặc ống vách tạm thời ở phần trên để giữ ổn định. Sau khi lồng thép được cố định, tiến hành lắp đặt ống tremie, đảm bảo chiều dài ống đủ để đáy ống luôn ngập trong bê tông tối thiểu 2–3 m trong suốt quá trình đổ.
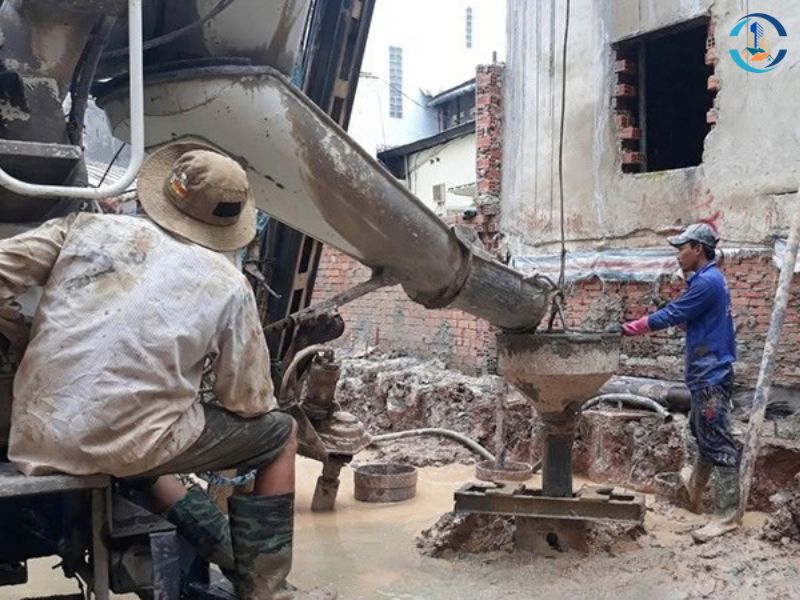
Quá trình đổ bê tông cọc khoan nhồi D500
Đổ bê tông cọc nhồi phải được tiến hành liên tục, không gián đoạn để tránh tạo mạch ngừng trong thân cọc. Bê tông được cấp bằng xe trộn, đổ vào phễu và chảy qua ống tremie xuống đáy hố khoan. Giai đoạn đầu, bê tông sẽ đẩy dung dịch giữ thành và bùn cặn lên mặt, cần thu gom và dẫn về bể lắng. Tốc độ đổ bê tông phải phù hợp, không quá nhanh gây tắc ống, cũng không quá chậm làm phân tầng bê tông. Trong biện pháp thi công cọc khoan nhồi D500, độ sụt bê tông được kiểm tra tại hiện trường, nếu không đạt phải điều chỉnh ngay tại trạm trộn để đảm bảo tính đồng nhất.
Khi bê tông dâng lên gần mặt đất, cần kiểm soát cao độ đầu cọc theo thiết kế. Nếu thiết kế yêu cầu cắt đầu cọc, có thể đổ bê tông cao hơn một khoảng dự trù để sau này phá bỏ phần bê tông lẫn bùn, dung dịch. Bề mặt bê tông sau khi đổ phải được bảo vệ, tránh va chạm và không để nước bẩn, đất cát rơi vào. Toàn bộ quá trình đổ bê tông được ghi chép chi tiết: thời gian bắt đầu, kết thúc, số xe bê tông, khối lượng, kết quả thí nghiệm độ sụt và mẫu thử nén.
Kiểm tra, thí nghiệm và nghiệm thu cọc khoan nhồi D500
Biện pháp thi công cọc khoan nhồi D500 đạt chuẩn kỹ thuật luôn gắn liền với hệ thống kiểm tra và thí nghiệm nghiêm ngặt. Ngay trong quá trình thi công, kỹ sư giám sát kiểm tra nhật ký khoan, biểu đồ khoan, chỉ tiêu dung dịch, chiều sâu hố khoan, độ lắng cặn và các thông số liên quan. Sau khi đổ bê tông, tiến hành lấy mẫu bê tông để thí nghiệm nén ở tuổi 7 ngày và 28 ngày, so sánh với mác thiết kế. Các cọc quan trọng hoặc cọc thử được bố trí thí nghiệm nén tĩnh, nén động hoặc siêu âm kiểm tra khuyết tật thân cọc.
Đối với cọc D500, phương pháp siêu âm xuyên cọc (Cross-hole Sonic Logging) thường được áp dụng khi trong lồng thép có bố trí ống siêu âm. Kết quả siêu âm cho phép đánh giá tính đồng nhất của bê tông, phát hiện vùng rỗ, thắt cọc hoặc lẫn tạp chất. Ngoài ra, có thể sử dụng phương pháp kiểm tra biến dạng nhỏ (PIT) cho các cọc đại trà nhằm sàng lọc các cọc có dấu hiệu bất thường. Các kết quả thí nghiệm được tổng hợp, so sánh với tiêu chuẩn và làm cơ sở nghiệm thu cọc.
Quy trình nghiệm thu cọc khoan nhồi D500 bao gồm nghiệm thu từng bước thi công, nghiệm thu nội bộ của nhà thầu và nghiệm thu với tư vấn giám sát, chủ đầu tư. Hồ sơ nghiệm thu cọc bao gồm: bản vẽ hoàn công vị trí cọc, nhật ký khoan, biên bản kiểm tra dung dịch, biên bản vệ sinh đáy hố khoan, biên bản lắp dựng lồng thép, biên bản đổ bê tông, kết quả thí nghiệm bê tông và kết quả thí nghiệm cọc. Chỉ khi tất cả các chỉ tiêu đạt yêu cầu, cọc mới được chấp nhận để chuyển sang giai đoạn thi công đài móng và kết cấu phía trên.
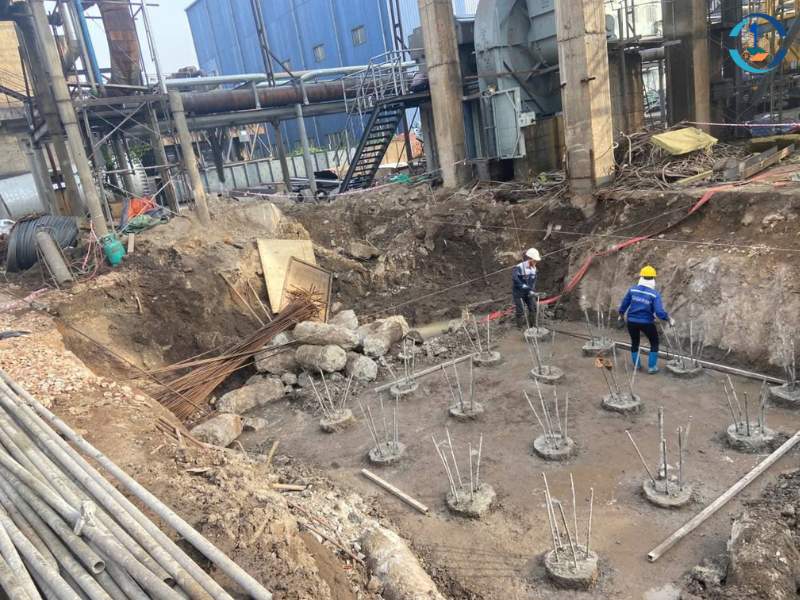
Kiểm tra và nghiệm thu cọc khoan nhồi D500 sau khi thi công
Giải pháp tối ưu chi phí cho biện pháp thi công cọc khoan nhồi D500
Để tiết kiệm chi phí trong biện pháp thi công cọc D500, cần tối ưu đồng thời ba nhóm yếu tố: thiết kế, tổ chức thi công và kiểm soát vật liệu. Ở giai đoạn thiết kế, việc lựa chọn chiều dài cọc hợp lý, tận dụng tối đa sức chịu tải của lớp đất tốt, giảm số lượng cọc nhưng vẫn đảm bảo an toàn là giải pháp mang lại hiệu quả kinh tế lớn. Kỹ sư địa kỹ thuật có thể đề xuất phương án cọc thử, thí nghiệm nén tĩnh để hiệu chỉnh sức chịu tải tính toán, từ đó tối ưu đường kính và chiều dài cọc.
Trong tổ chức thi công, biện pháp thi công cọc khoan nhồi D500 nên được chuẩn hóa thành các quy trình chi tiết, phân công rõ ràng trách nhiệm từng bộ phận. Việc bố trí dây chuyền thi công hợp lý, đồng bộ giữa máy khoan, xe bê tông, máy trộn dung dịch và đội lắp dựng lồng thép giúp giảm thời gian chờ, hạn chế rủi ro bê tông bị ninh kết trước khi đổ. Lập kế hoạch thi công theo ca, tận dụng tối đa thời gian làm việc của thiết bị, đồng thời dự phòng phương án khi gặp sự cố địa chất bất thường sẽ giúp giảm chi phí phát sinh.
Kiểm soát vật liệu là yếu tố quan trọng trong thi công tiết kiệm chi phí. Bằng cách lựa chọn nhà cung cấp bê tông thương phẩm uy tín, ổn định chất lượng, có trạm trộn gần công trường, nhà thầu có thể giảm hao hụt và chi phí vận chuyển. Thép cốt được đặt hàng theo đúng chủng loại, đường kính và chiều dài, hạn chế cắt thừa, nối thừa. Dung dịch bentonite hoặc polymer được tái sử dụng hợp lý sau khi xử lý, giảm lượng thải bỏ và chi phí mua mới. Đồng thời, việc kiểm soát chặt chẽ chất lượng ngay từ đầu giúp tránh phải khoan lại cọc, đổ lại bê tông hoặc gia cường móng, vốn là những khoản chi phí rất lớn.
Việc ứng dụng công nghệ và phần mềm quản lý trong biện pháp thi công cọc khoan nhồi D500 cũng góp phần đáng kể vào việc tối ưu chi phí. Sử dụng phần mềm lập tiến độ, phần mềm quản lý vật tư, nhật ký điện tử và hệ thống giám sát thiết bị giúp nhà thầu kiểm soát tốt hơn tình hình thi công thực tế, phát hiện sớm các điểm nghẽn và điều chỉnh kịp thời. Bên cạnh đó, đào tạo nâng cao tay nghề cho công nhân, tổ chức huấn luyện an toàn định kỳ giúp giảm tai nạn lao động, giảm hư hỏng thiết bị và gián đoạn thi công, từ đó mang lại hiệu quả kinh tế bền vững cho toàn bộ dự án.
Tham khảo thêm: Thi công cọc khoan nhồi D400